商用挂车刹车蹄供应商:进口商与分销商采购指南
文章摘要:
寻找可靠的商用挂车刹车蹄供应商意味着要将经过验证的工厂与低价贸易公司区分开来。进口商和分销商需要 ECE R90 认证、IATF 16949 过程控制、批次级摩擦数据,并清楚了解 BPW 挂车车轴、SAF 和富华应用的起订量、交货期和自有品牌选项。本采购指南涵盖工厂审计步骤、供应商验证清单、隐藏的刹车片质量陷阱和物流成本计算。您将了解到标准起订量在 300 至 600 套之间,典型生产交货期为 25–40 天,以及为什么稳定的摩擦系数比最便宜的报价更重要。白云制动/刹车片提供认证制造、批次检验报告、装运前检验和出口支持。在下一次整柜订单前使用本指南。
商用挂车刹车蹄供应商:进口商与分销商采购指南
快速解答:合适的商用挂车刹车蹄供应商提供的远不止低价报价。您需要的是 ECE R90 认证、IATF 16949 制造管控、批次级检验数据,以及一家了解 BPW 挂车车轴、SAF 和富华(Fuwa)适配的工厂。整柜订单的标准起订量通常在 300 至 600 套之间,定金后交货期为 25–40 天。经过验证的供应商应提供自有品牌、装运前检验,以及稳定的鼓式刹车片摩擦系数,约在 0.35–0.42 µ 之间。本指南将带您了解供应商资质审核、工厂审计、价格核查以及下单前的隐藏风险点。
为什么供应商资质审核通常比最低挂车刹车蹄价格更重要
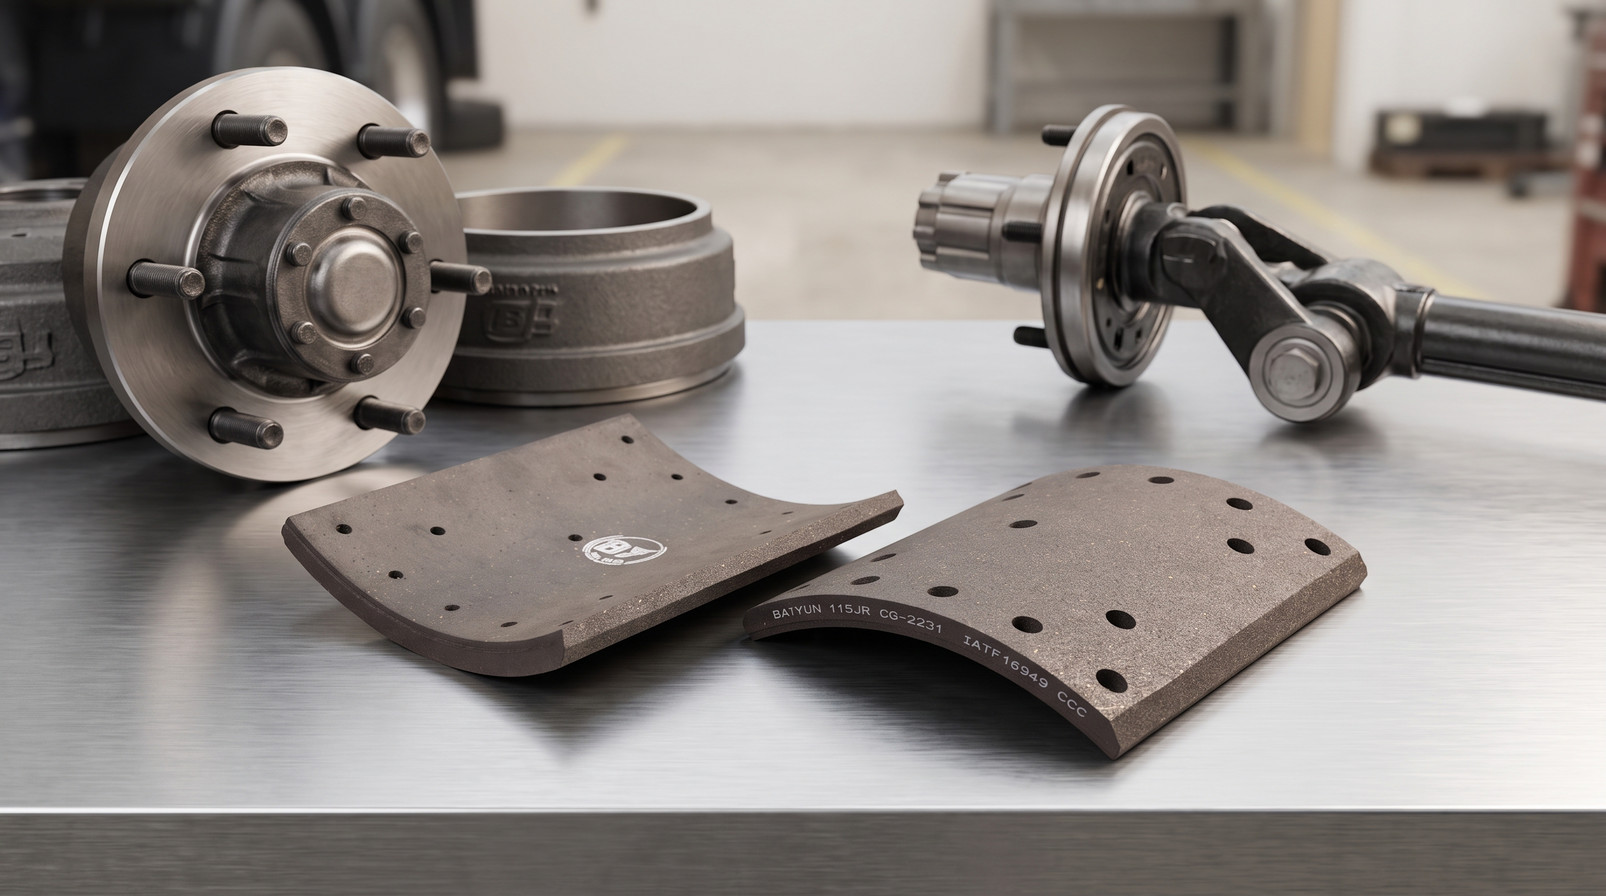
每月采购 500 套的分销商无法承受批次间摩擦系数不一致的问题。一片性能不达标的刹车片会表现为制动距离延长、早期釉化,或 BPW 挂车车轴制动鼓上的热裂。这就是一个随时可能发生的保修索赔。
价格仍然重要。我明白。但认证工厂与未经审核的贸易公司之间的差距,通常在到岸成本上约为 8–15%。这个利润空间可能因一个被拒收的集装箱或一份缺失的 ECE R90 审计记录而迅速消失。
比较供应商时,请询问实际的摩擦配方及其温度窗口。对于重型鼓式刹车片,在 100–300°C 范围内保持稳定的 µ 值 0.35–0.42 是大多数挂车车队期望的实用范围。如果工厂无法告诉您他们的冷态和热态摩擦数值,那就是一个信号。您买的不是金属,而是可预测的摩擦力。如需更全面地了解可用的材料等级,请浏览我们的刹车片产品系列。
商用挂车刹车蹄供应商应持有哪些认证?
对于大多数欧洲和联合国法规市场,ECE R90 是不可或缺的。这意味着替换刹车蹄片已通过与原厂部件等效的道路性能测试。没有它,清关和车队接受都会变得更加困难。
IATF 16949 对回头客很重要。它不是一张纸。它告诉您工厂按照汽车 OEM 要求运行生产件批准、材料可追溯性和过程审核。再加上 ISO 9001 作为基础质量体系,您就有了一个值得列入候选名单的供应商。
不要只看证书表面。询问审核范围和生产场地地址。然后交叉核对。如果供应商的 IATF 证书覆盖的是另一个工厂,或仅覆盖一个贸易办公室,那就不符合您的需求。白云制动/刹车片运营着一家通过 IATF 16949 认证的工厂,并可在发货前分享批次级报告。
工厂审计对挂车刹车蹄采购究竟能揭示什么?
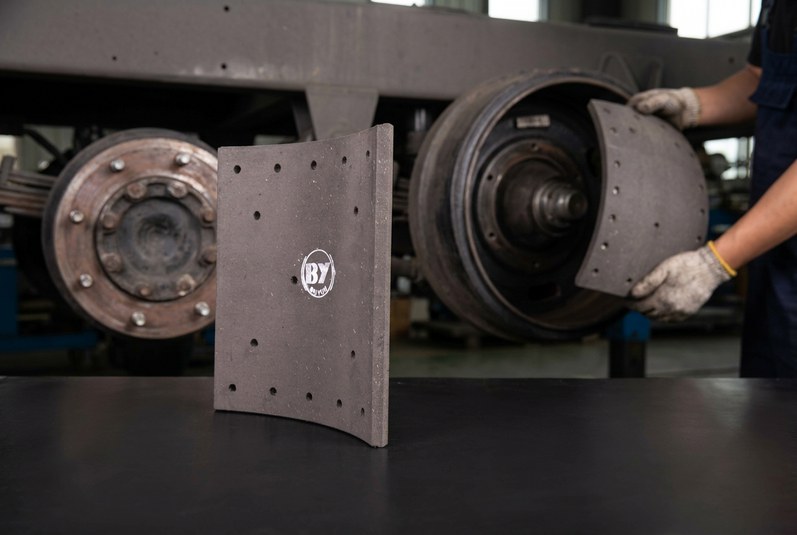
您不需要参观每一家工厂,但总得有人去。一天的审计比二十封邮件往来揭示的信息更多。查看混料、固化、铆接和打磨工位。如果工厂省略了油漆标记、钢印或边缘处理,节省的成本通常会在您的退货中体现出来。
下表是我在与任何商用挂车刹车蹄供应商签约前会检查的简要版本。
| 审计领域 | 需核实内容 | 危险信号 |
|---|---|---|
| 摩擦材料 | 批次混料记录、原材料供应商、无石棉声明 | 无批次可追溯性或来自未知来源的预混粉末 |
| 固化工艺 | 温度曲线、保温时间、批次追踪 | 为追求产量而缩短固化周期 |
| 粘接/铆接 | 粘接强度测试、铆钉扭矩、目视检验 SOP | 无文件化的拉脱或剪切测试 |
| 几何检查 | 半径、凸轮轮廓、锚槽位置、蹄片平面度 | 无三坐标测量机或通止规 |
| 包装 | 防潮层、车轴标签、WVA 标记、纸箱强度 | 散装松放刹车蹄,无防锈保护 |
还有一件事。要求查看装运前检验格式。如果供应商不愿定义 AQL,您将在集装箱在海上时协商质量索赔。
以下是一份实用的买家验证清单,可放在您的办公桌上:
- 确认 ECE R90 认证编号与确切的刹车蹄零件号匹配。
- 索取最近三份批次检验报告,而不是一份样品文件。
- 检查摩擦粉末和钢制蹄片板的原材料证书。
- 根据您的订单规格核实 WVA 和车轴适配性;如有任何编号缺失,请与供应商目录确认。
- 索取固化炉和打磨线的照片或实时视频。
- 以书面形式确认起订量、模具费和自有品牌交货期。
起订量、交货期和物流:进口商需要计算的内容
大多数商用挂车刹车蹄供应商对标准 BPW、SAF 或富华车轴型号的起订量报价为 200 至 600 套。自有品牌订单通常起订量更高,每个车轴系列通常 1,000 套或更多,因为钢印、包装盒印刷和刹车片代码设置成本需要摊销。
交货期是买家低估的部分。定制鼓式刹车片生产在定金后可能需要 25–40 天。然后加上 3–7 天的装运前检验和 18–35 天的海运,具体取决于目的地。如果您在旺季前订购,请安全起见增加两周。
每套运费随纸箱密度变化很大。刹车蹄很重。一个 20 英尺集装箱根据刹车蹄尺寸和包装,可能装载约 1,200–1,800 套。尽早获取每箱毛重,以免您的到岸成本模型出现意外。如需更深入的技术适配支持,您可以在准备工作坊或面向客户的材料时查看刹车片安装指南。
OEM 和自有品牌挂车刹车蹄项目
建立自有品牌的分销商需要的不仅仅是盒子上的一个标志。供应商必须控制刹车片边缘代码、WVA 编号、车轴系列标记和原产国标签。如果您销售到商用车售后市场,这些标记会影响车队采购决策。
白云制动/刹车片数十年来一直向国际分销商供应鼓式刹车片及相关商用摩擦部件。这种经验意味着您可以要求特定车轴的参考、均匀的批次颜色和稳定的包装重量,而不会得到茫然的眼神。
如果您还为混合挂车和卡车车队供应盘式刹车片,您可能希望从同一供应商处获取 OEM 商用车刹车片报价,以整合集装箱货量。具体到蹄片,您可以获取商用车刹车片报价,并提供您的车轴系列和年采购量。
如何在第一个集装箱到港前识别刹车片质量陷阱
一些低成本的挂车刹车蹄在照片上看起来不错,但在行驶 5,000 公里后失效。常见原因是重新研磨的摩擦材料、固化不足、铆钉铆接张力差,或蹄片板在与制动鼓接触前就已翘曲 0.3 毫米。几批廉价货就会让您失去一份分销合同。
我见过进口商过于关注单价,以至于忘记了每轴套的总成本。如果刹车片很快釉化或刹车蹄在储存中生锈,您的客户退货会吞噬利润。要求供应商提供盐雾测试数据,或至少提供带有 VCI 袋和坚固纸箱内衬的包装。
WVA 编号在挂车售后市场可能很混乱。一个车轴平台可能有多种凸轮设计和蹄片宽度。如果 WVA 编号不在供应商的图纸上,不要凭空编造。与供应商目录确认,并在定金前获得签署的图纸。您也可以下载我们的产品目录,查看商用部件的格式和典型适配示例。
挂车刹车蹄进口商常见问题解答
问:从中国供应商采购商用挂车刹车蹄的最低起订量是多少?
答:售后库存的标准起订量通常为每个车轴系列 300–600 套。自有品牌项目通常从 1,000 套或更多开始,因为钢印和包装设计成本需要回收。如果车轴规格是标准的,一些供应商会接受 200 套的试订单。
问:如何验证挂车刹车蹄供应商的 ECE R90 和 IATF 16949 认证?
答:索取证书编号、生产场地地址和审核范围。交叉核对证书是否覆盖实际生产刹车蹄的工厂,而不仅仅是贸易办公室。索取一份与同一场地关联的批次检验报告。
问:挂车刹车蹄整柜订单的典型交货期是多久?
答:定制鼓式刹车片通常在定金后需要 25–40 天。加上 3–7 天的装运前检验和 18–35 天的海运。在物流高峰期,请在计划中至少增加两周。
问:供应商能否同时提供品牌和自有品牌挂车刹车蹄?
答:可以,许多认证供应商提供混合项目。自有品牌生产通常需要更高的起订量,每个车轴系列通常 1,000 套或更多。您需要批准刹车片边缘代码、WVA 标记、包装盒设计和原产国标签。
问:如何在不牺牲刹车片质量的情况下比较批发价格?
答:除了单价,还要询问摩擦系数窗口、固化工艺和粘接强度数据。在 100–300°C 范围内稳定的 µ 值 0.35–0.42 以及有文件记录的铆钉拉脱测试,比 8–15% 的价格差异更重要。在选择前索取连续三份批次报告。
发送采购订单前的最终采购清单
让我们一次性梳理清楚。您需要一位用轴系列、批次号和固化周期说话的商用挂车刹车蹄供应商,而不仅仅是“我们能做”。以书面形式获取以下内容:
- ECE R90 认证参考和 IATF 16949 证书范围。
- 三份包含摩擦系数和粘接强度的批次检验报告。
- 起订量、自有品牌模具成本和堆叠/包装计划。
- 首个试订单的分批装运选项。
- 针对缺陷铆钉、刹车片分离或生锈的售后更换政策。
- 工厂的联系人姓名,而不仅仅是贸易柜台。
如果供应商对试订单或批次报告犹豫不决,请继续寻找。最好的关系始于经过验证的数据,而不是漂亮的照片。
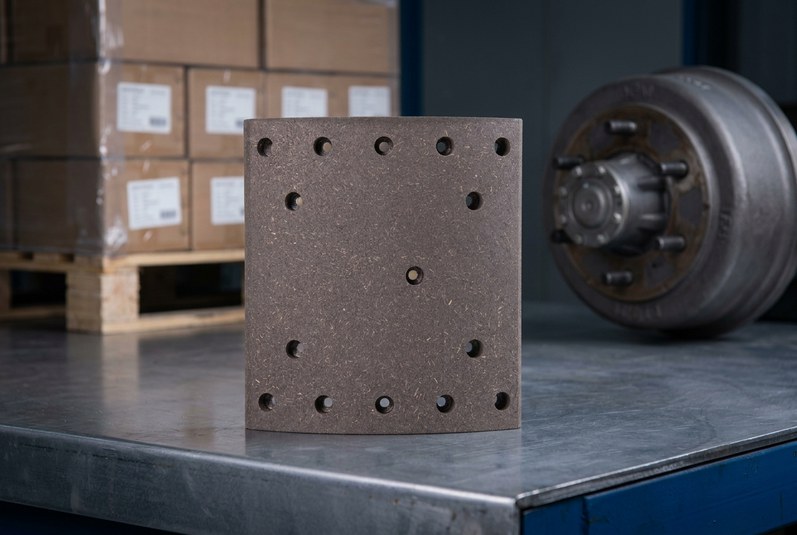
您不需要把第一步搞得太复杂。将您的车轴系列、年采购量和目标市场发送给一家已经了解商用挂车应用的工厂。白云制动/刹车片可以通过认证生产、自有品牌选项和装运前数据支持您的整柜项目。当您准备好时,请获取商用车刹车片报价或向我们的销售团队提交询盘,讨论起订量和交货期。
这篇文章有帮助吗?
平均评分: 5/5 (130)